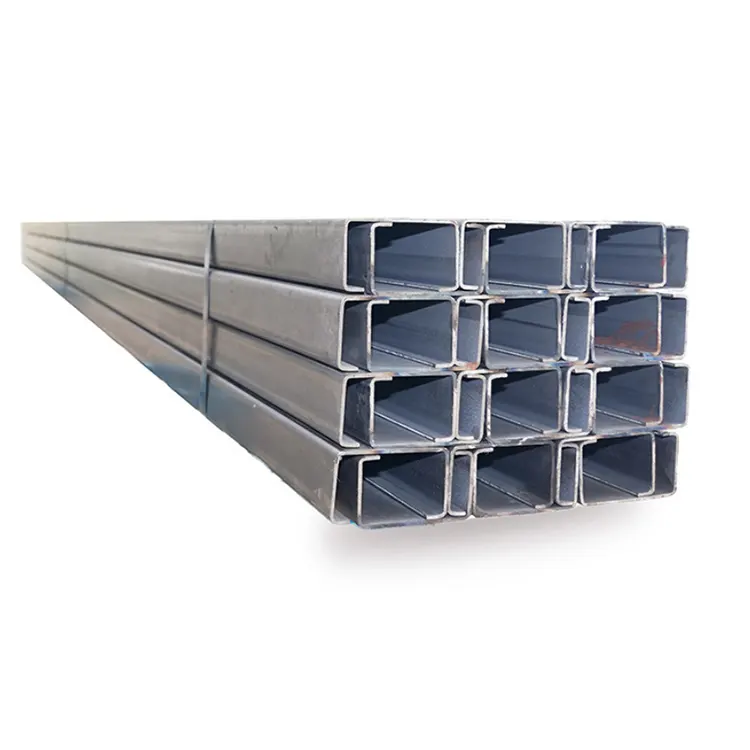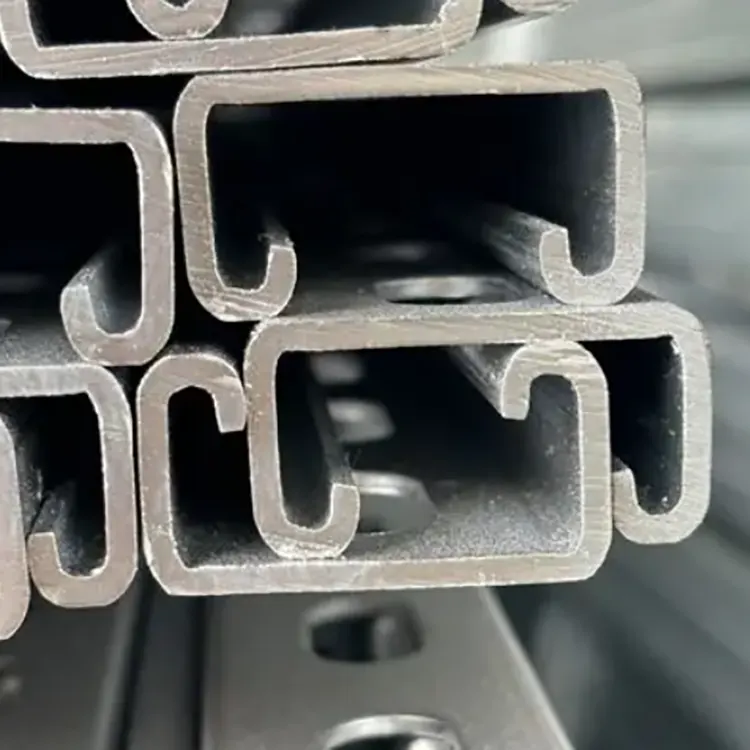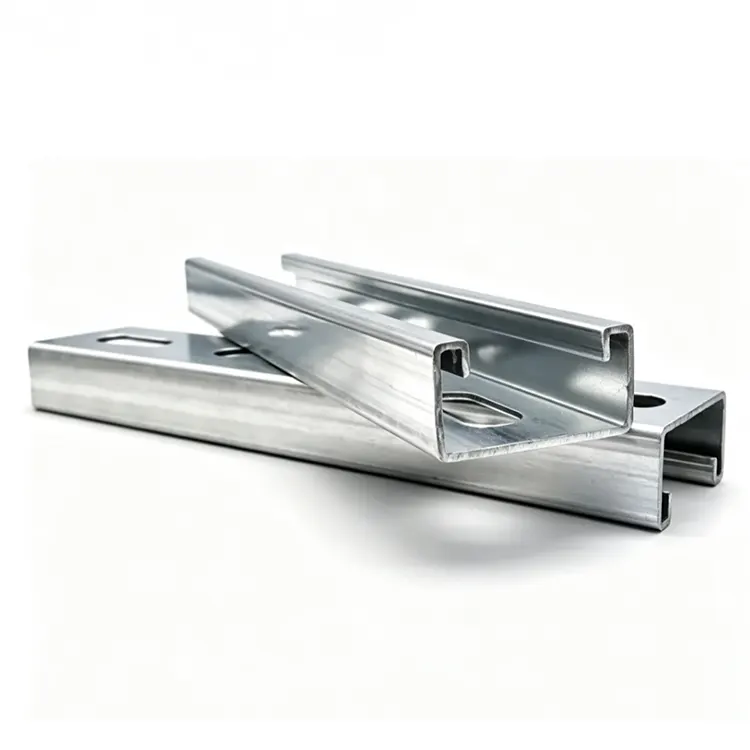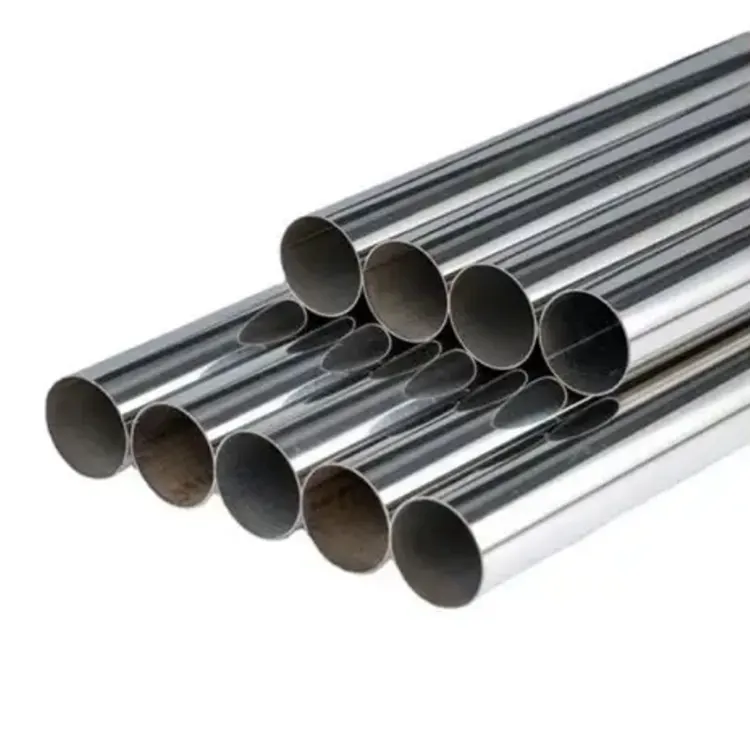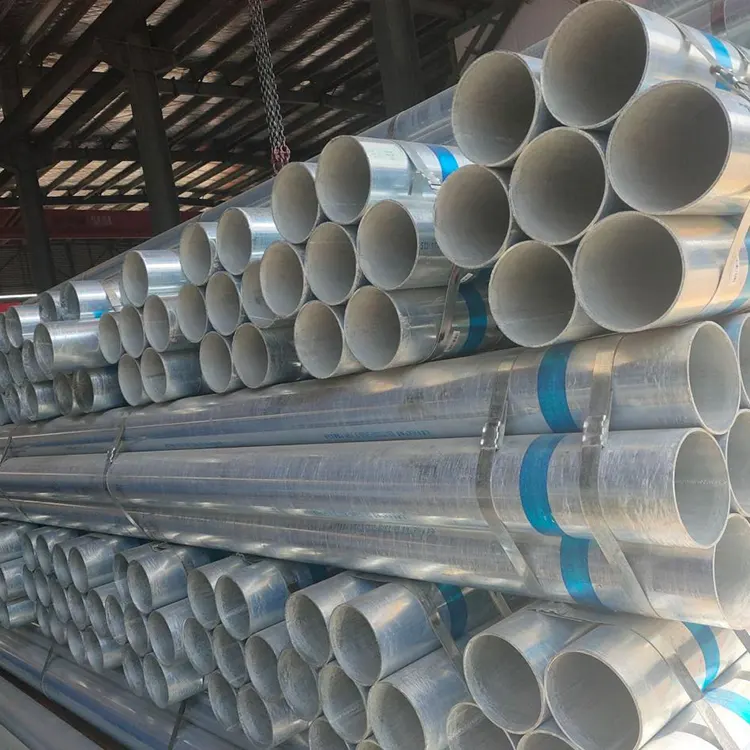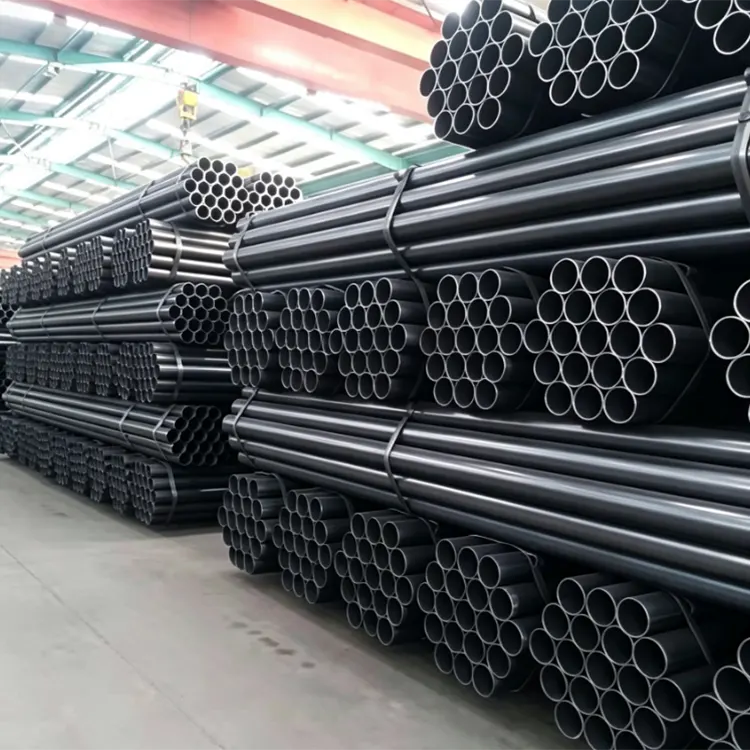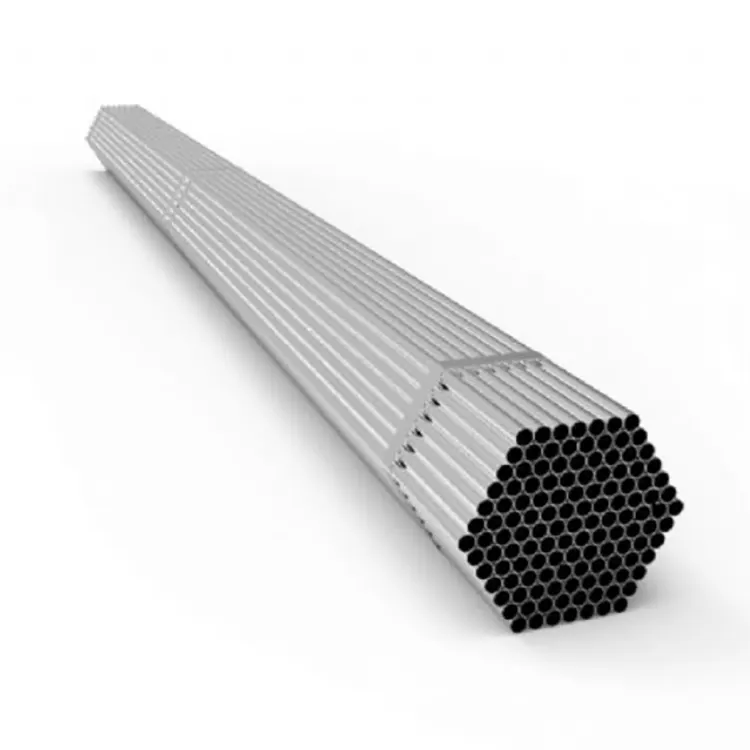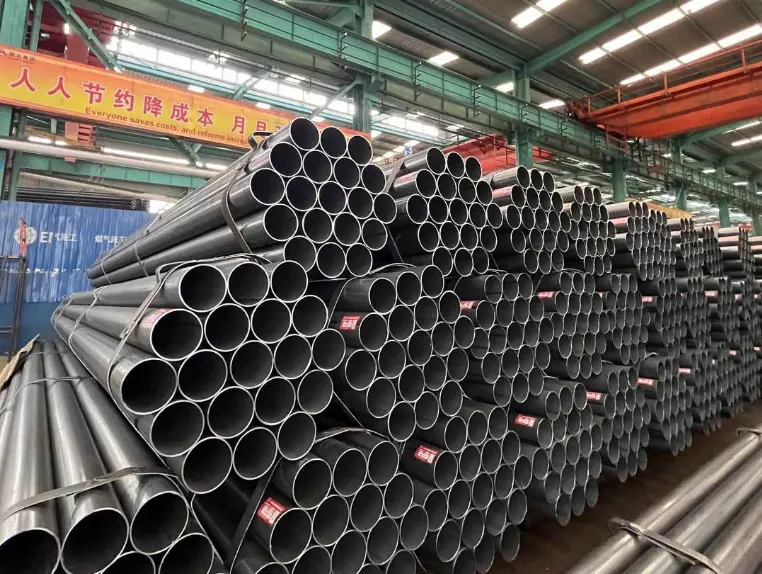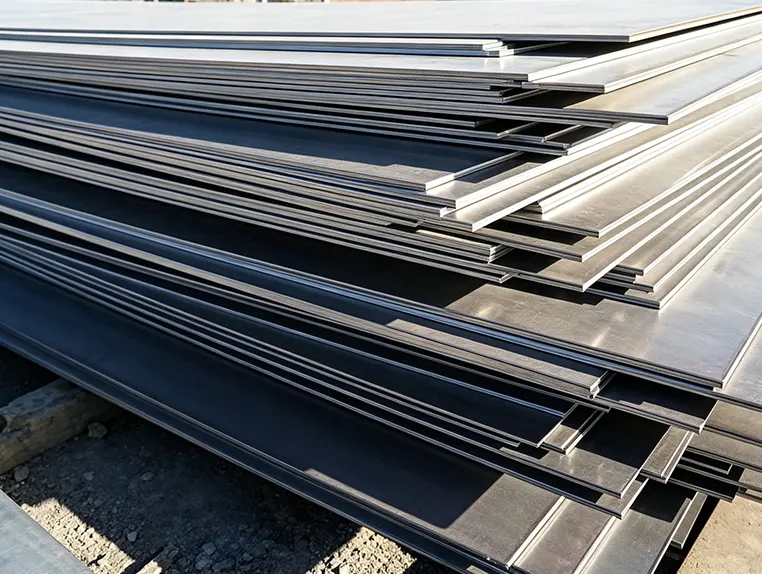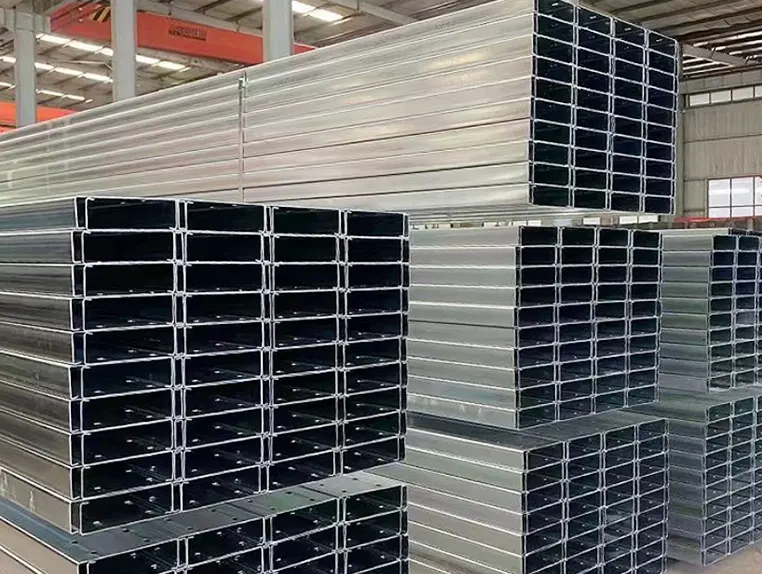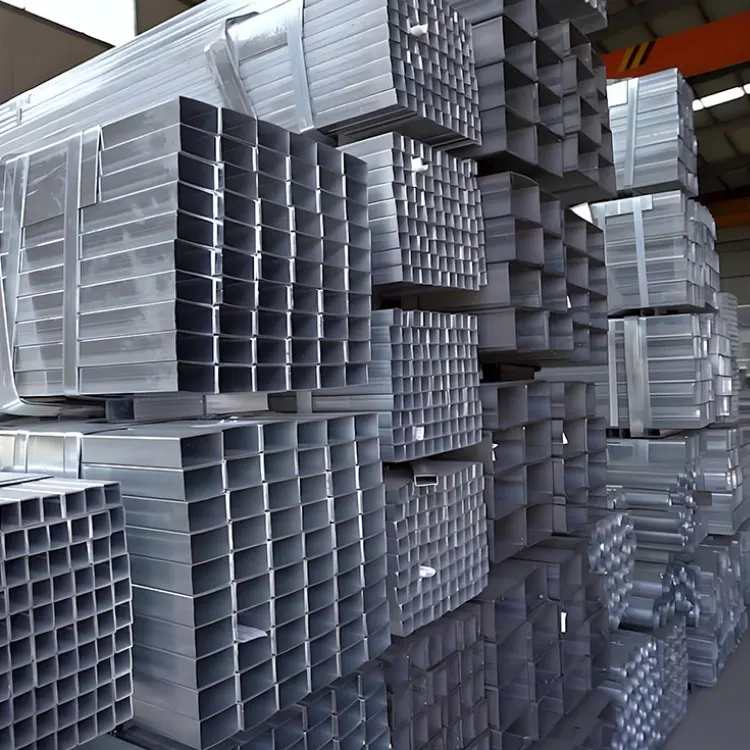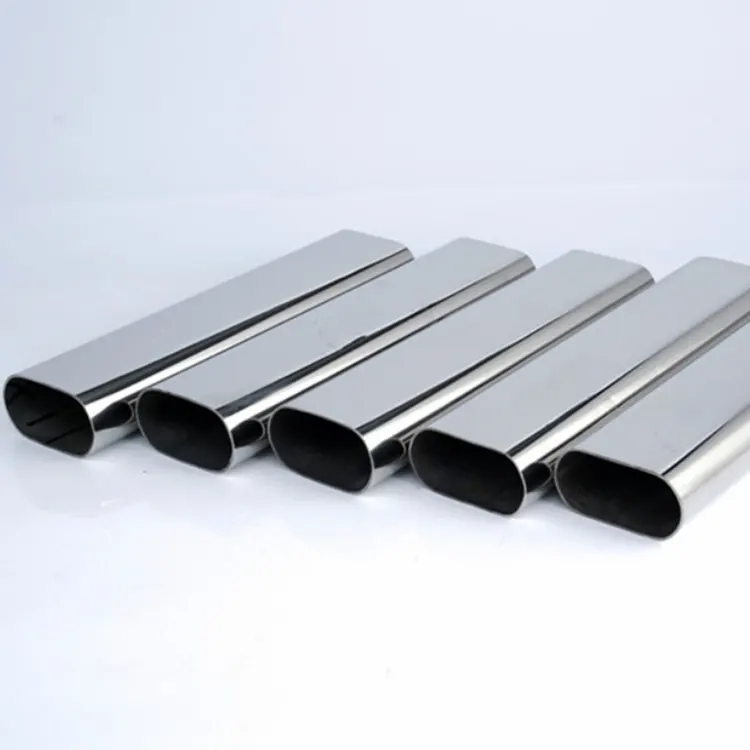
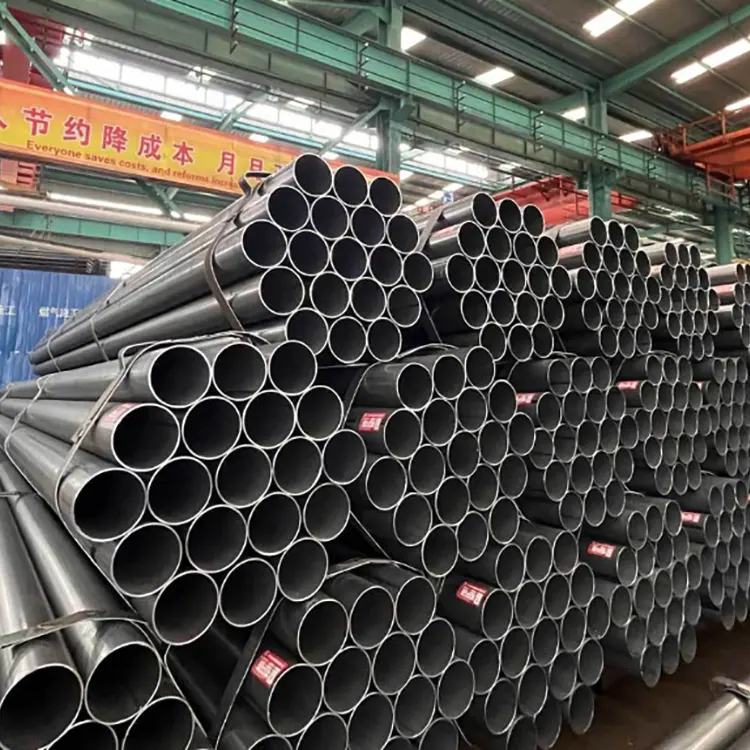
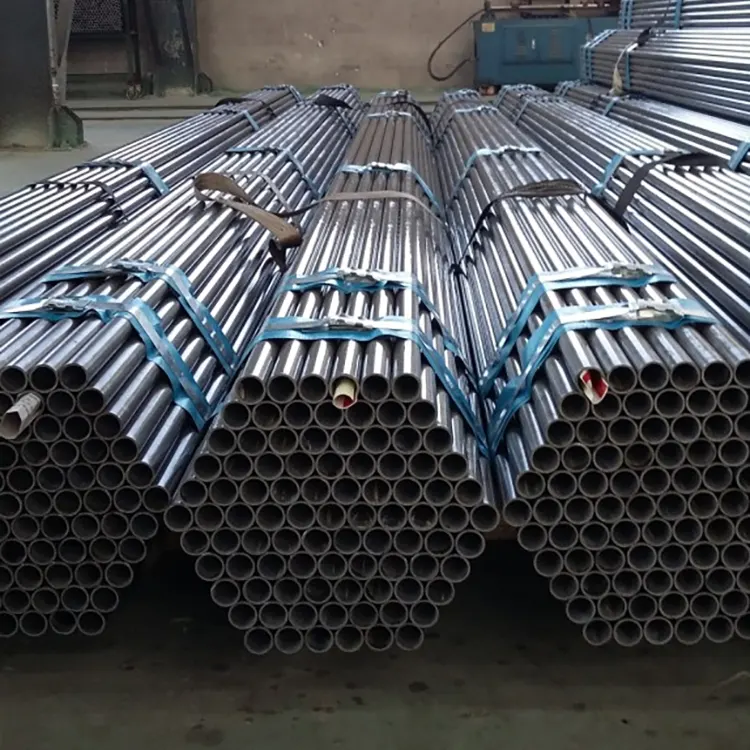
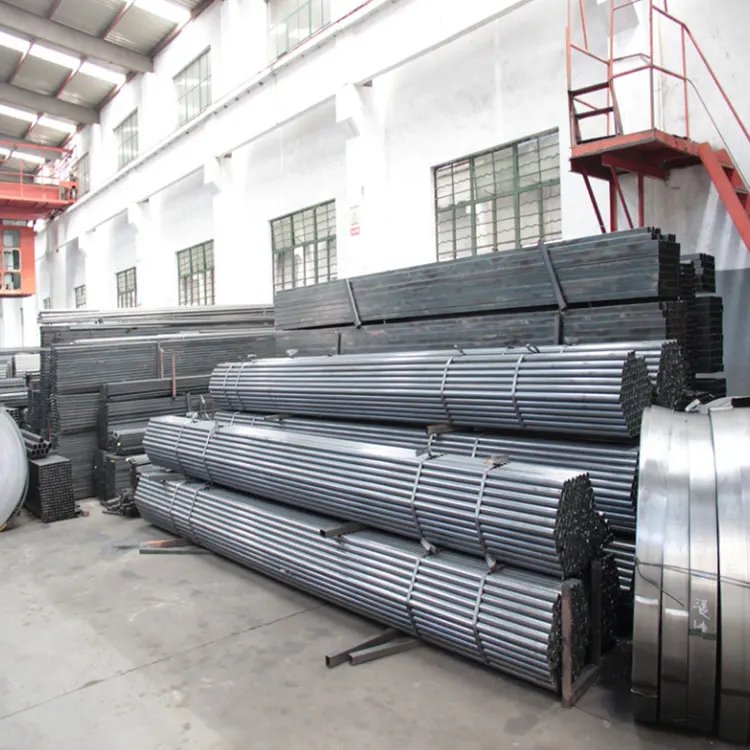
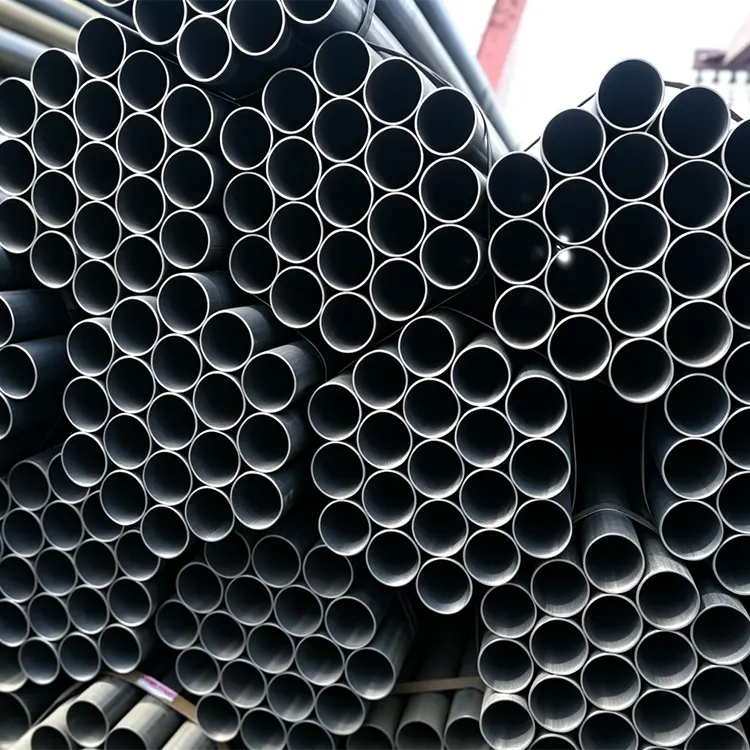
Kun Xinlida Factory valmistaa tätä hitsattua teräsputkea, se käyttää korkealaatuisia kuumavalssattuja teräsnauhoja pohjamateriaalina ja muodostaa sen automatisoidulla suurtaajuisella vastushitsausprosessilla. Teräsnauhat on liimattu tiukasti, pyöreys on vakio, putken rungon suoruus on korkea ja koko putkessa ei ole vääntymiä, pullistumia tai kohdistusvirheitä. Hitsausprosessi keskittyy lämmössä, muovausnopeus on nopea, lämmön vaikutusalue on minimaalinen, eikä siinä ole yleisiä prosessiongelmia, kuten karkean rakeen muodostumista tai hitsin halkeilua. Putkimateriaalin yleinen sitkeys ja sitkeys ovat yhtenäiset ja vakaat, mikä tekee siitä erittäin sopivan myöhempään toissijaiseen prosessointiin, kuten taivutukseen, leikkaamiseen, poraamiseen, kierteitykseen ja viistoon.
Valmiin putken sisä- ja ulkoseinät ovat sileät ja tasaiset, ilman oksidihilsettä eikä kolhuja ja purseita. Sisähalkaisija on standardin mukainen. Putkiliitosten, laippojen ja liitosten asennuksella on parempi tiivistyskyky, mikä estää tehokkaasti vuotovaarat veden siirto- ja ilmanvaihtoprosessien aikana. Tuotteen mekaaniset ominaisuudet ovat tasaiset ja kestävät vakaasti painetta, taipumista ja muodonmuutoksia. Normaalissa kuormituksessa, tuulenpaineessa ja maan painumaolosuhteissa rakenne ei todennäköisesti muodostuu, joten se soveltuu suuriin standardoituihin rakennusprojekteihin.
Se voidaan luokitella kahteen pääluokkaan käyttöympäristön perusteella: mustat alkuperäisväriset hitsatut putket ja jälkikäsittely sinkityt hitsatut putket. Alkuperäisen väriset hitsatut putket soveltuvat sisätiloihin kuiviin rakenteisiin, tilapäisiin rakennustiloihin, laitetelineisiin ja sisätilojen teräsrakenteisiin; galvanoidut hitsatut putket ovat läpikäyneet pinnan korroosionestovahvistuksen, kestävät hapettumista ja vesihöyryeroosiota, ja niitä voidaan käyttää pitkään ulkoskenaarioissa, kuten ulkoilmassa, kosteissa ja tuuletetuissa tiloissa, mikä vähentää merkittävästi myöhempien huolto- ja korjaustoimenpiteiden tiheyttä.
Hitsattu teräsputki soveltuu useiden eritelmien ja gradienttiominaisuuksien materiaalien valmistukseen. Se kattaa kaiken kevyistä koristeputkista keskiraskaisiin ja raskaisiin teknisiin putkiin. Se kattaa laajan valikoiman yleisiä skenaarioita, kuten maa- ja vesirakentamisen, laitevalmistuksen, puutarhakaiteet, teräsrakenteiden apumateriaalit, putkilinjan asettelun ja tilapäisen teknisen tuen. Muihin teräsputkiin verrattuna korkeataajuisilla hitsatuilla putkilla on vahva tuotannon vakaus, pienet spesifikaatiotoleranssit ja joustava toimitus. Ne ovat ensisijainen materiaali kustannusten alentamiseen ja tehokkuuden lisäämiseen suunnitteluhankinnoissa ja standardoidussa rakentamisessa.
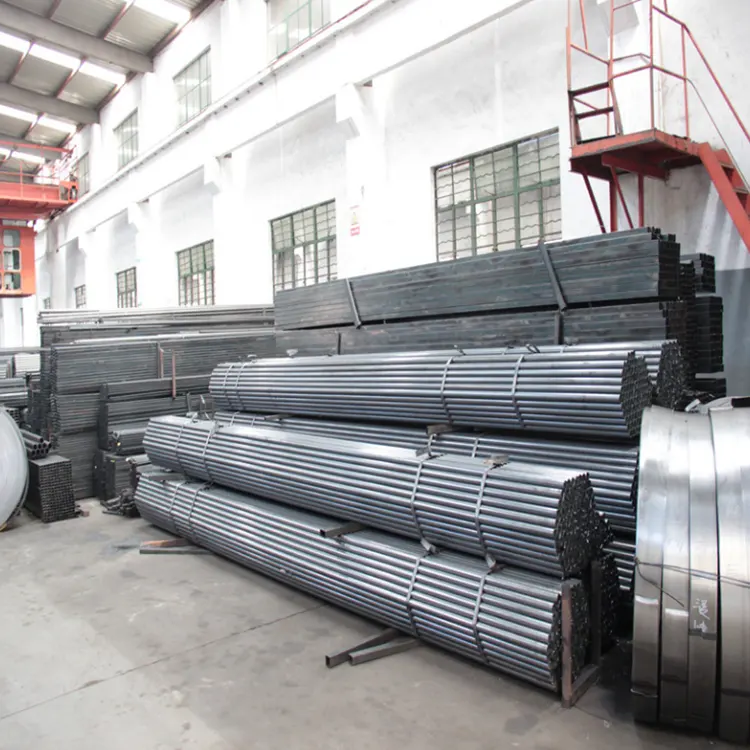
Suorasauma suurtaajuushitsattu putki
1. Raaka-aineen esikäsittely: teräskelan aukikelaus, litistys, kohdistus, jännitteisen silmukan varastointi
2. Putken muotoilu ja valssaus: teräsnauha valssataan pyöreäksi putkiaihioksi valssaamalla
3. Suurtaajuinen hitsaus: reunan kuumasulatepuristusmuovaus, hitsausjousien poistaminen
4. Jäähdytys ja muotoilu: vesijäähdytys jäähdytystä varten, mitoitus, putken oikaisu
5. Online-virheiden tunnistus: hitsausaukkojen, halkeamien jne. vikojen havaitseminen
6. Leikkaa standardipituuteen: leikkaa lentävällä sahalla normaalipituuteen
7. Valmiin tuotteen käsittely: viiste, vedenpainetesti, laaduntarkastusmerkintä, pakkaus
1. Leveä teräsnauha aukikelaus ja tasoitus, putkiaihion vino spiraalirullaus
2. Sekä sisä- että ulkokerroksen kaarihitsaus
3. Vikojen havaitseminen, putken pään uran käsittely, vedenpainetesti
DN nimellishalkaisija + ulkohalkaisija + yhteinen seinämän paksuus 1. DN15 (4 tuumaa): Φ21.3, seinämän paksuus 2.5/2.75/2.8mm 2. DN20 (6 tuumaa): Φ26.9, seinämän paksuus 2.5/2.75/2.8mm 3. DN25 (1 tuumaa): 7, Φ33. 2.75/3.0/3.2mm 4. DN32 (1.2 tuumaa): Φ42.4, seinämän paksuus 2.8/3.2/3.5mm 5. DN40 (1.5 tuumaa): Φ48.3, seinämän paksuus 3.0/3.2/3.5mm 6. DN:50, 260 tuumaa: Φ. 3,0/3,2/3,5 mm 7. DN65 (2,5 tuumaa): Φ76,1, seinämän paksuus 3,2/3,5/4,0 mm 8. DN80 (3 tuumaa): Φ88,9, seinämän paksuus 3,5/4,0/4,5 mm 9. DN100 (41,4 tuumaa): 3,3 3,75/4,0/4,5 mm 10. DN150 (6 tuumaa): Φ168,3, seinämän paksuus 4,0/4,5/5,0 mm 11. DN200 (8 tuumaa): Φ219,1, seinämän paksuus 4,5/5,0/6,0 mm Vakiopituus: 6 metriä/2 metriä
Yhteinen ulkohalkaisija + päävirran seinämän paksuus 1. Φ26.8, Φ33.5: 2.0–3.0mm (huonekalut, johdot) 2. Φ48 (erityinen telineille): 2.75/3.0/3.2/3.5mm 3. Φ60, Φ76.4,0mm (kasvihuoneet, pylväät) 4. Φ114, Φ140, Φ165: 3,5–6,0 mm (teräsrakennetuet) 5. Φ219–Φ630: 4–10 mm (isot paaluperustukset, teräsrakenteet)
1. Pääulkohalkaisija: Φ219, Φ273, Φ325, Φ426, Φ529, Φ630, Φ720, Φ820, Φ1020, Φ1220, Φ1420, Φ1620
2. Normaali seinämän paksuus: 4–14 mm, yleisesti käytetty suunnittelussa 6/8/10/12 mm
3. Pituus: 6m, 12m, vakiona suurihalkaisijaiselle 3PE-korroosionestopinnoitteelle
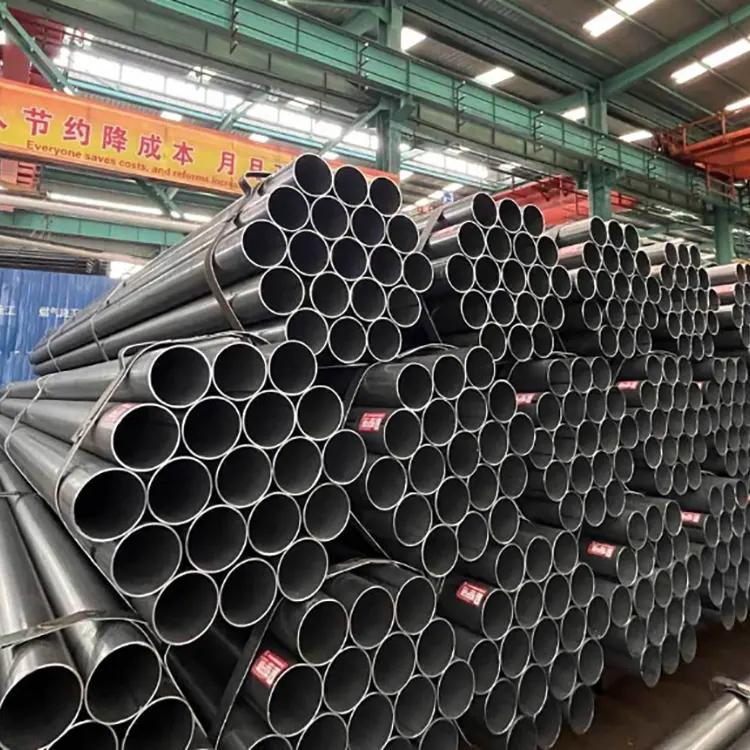
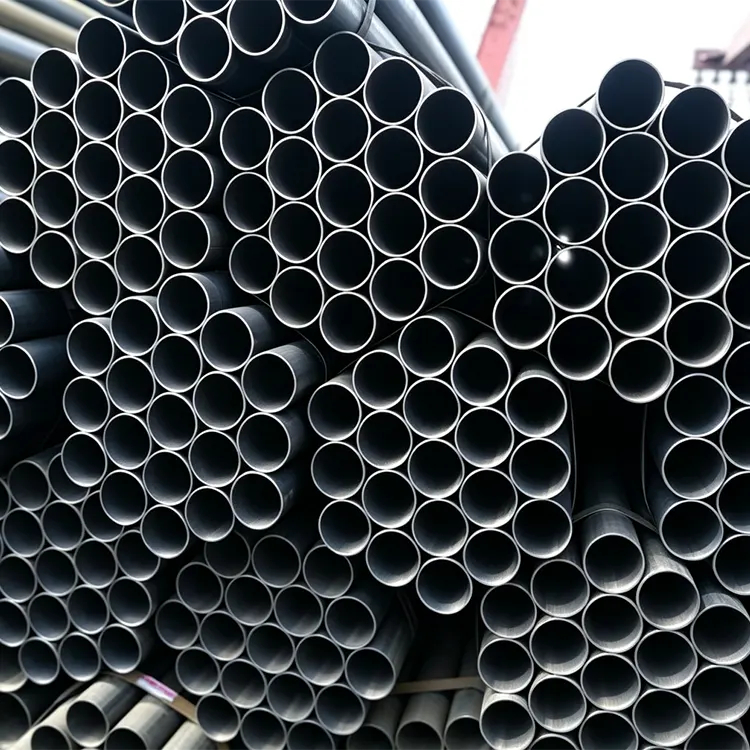
1. Tarkista saapuvien teräsnauhojen materiaalivaatimukset, suorita paksuus- ja mekaaniset ominaisuudet ja poista vääntyneet, kerrostuneet ja ruostuneet vialliset materiaalit;
2. Suorita teräsnauhan päittäishitsauksen vikojen havaitseminen estääksesi valmiiden tuotteiden hitsaussaumojen aiheuttamat mahdolliset vaarat.
1. Kalibroi muovausrullat säännöllisesti teräsnauhojen kohdistuksen ohjaamiseksi ja putkiaihioiden välisten vääristymien, päällekkäisyyksien ja epätasaisten rakojen estämiseksi.
2. Tarkkaile muodostuvaa kaarta välttääksesi putken seinämän ryppyjä, pullistumia ja liiallista elliptisyyttä.
1. Säilytä vakaa suurtaajuusvirta, suulakepuristusrullan paine ja hitsausnopeus varmistaaksesi täydellisen hitsin sulamisen ilman tyhjiä tiloja, kuonaa tai kylmähitsausta;
2. Standardoi sisäisten ja ulkoisten hitsauspalojen kaavinta, jotta pohjamateriaali ei naarmuunnu eikä hitsausjälkiä jää jäljelle.
3. Ohjaa tiukasti kierreputkien hitsauslankaa ja virtausta, tarkkaile tunkeutumissyvyyttä ja varmista, että hitsaus kulkee täydellisesti sisä- ja ulkopuolelta ilman ilma-aukkoja tai halkeamia.
1. Kalibroi mitoitusyksikkö säännöllisesti ulkohalkaisijan ja seinämän paksuuden toleranssien hallitsemiseksi;
2. Suorita online-oikaisu estääksesi putken taipumisen ja kiertymisen, mikä varmistaa suoruuden noudattamisen;
3. Kalibroi perhosaha säännöllisesti varmistaaksesi, että kiinteän pituuden standardipoikkeama on alueella.
1. Varusta koko linja pyörrevirta-/ultraäänivirheentunnistimella, suorita reaaliaikainen hitsaushalkeamien, epätäydellisen sulautumisen ja huokosten havaitseminen ja merkitse automaattisesti vaatimustenvastaiset osat;
2. Kalibroi vianilmaisulaitteet säännöllisesti välttääksesi huomaamatta jääneet havainnot ja virhearvioinnit.
1. Suorita vesipainetestit jokaiselle putkelle nesteen käyttöä varten, vakiopaineen ylläpitämiseksi ja vuotojen tai hitsaushalkeamien tarkistamiseksi;
2. Lisää korkeapaineisten putkien staattisen vedenpaineen kestoa ja noudata tiukasti halkaisijaltaan suurien kierreputkien testiohjeita.
1. Käsittele tasaisesti tasaiset päät ja viisteet varmistaen, ettei putken päissä ole purseita, lovia tai muodonmuutoksia;
2. Suorita pinnan kattava manuaalinen tarkastus: lajittele ja eristä naarmut, ruoste, painaumat ja hitsauspalojen viat.
1. Hallitse tiukasti happopesua, sinkin lämpötilaa ja pinnoitteen paksuutta galvanointi-/korroosionestoprosessissa varmistaen, ettei pinnoitusta ja kuorimista jää huomaamatta;
2. Ota näytteitä valmiista tuotteista veto-, puristus- ja taivutusmekaanisia kokeita varten ja materiaalien ominaisuuksien uudelleentarkistamista varten;
3. Merkitse etiketit selkeästi, luokittele ja pakkaa, säilytä laaduntarkastusasiakirjat ja varmista tuotteen jäljitettävyys.
1. Tarkasta, kalibroi ja huoltaa muovausrullat, hitsauskoneet ja vikojen havaitsemisvälineet säännöllisesti;
2. Käyttäjillä on sertifikaatit ja he suorittavat säännöllisiä prosessiparametritarkastuksia, pysäyttäen koneen välittömästi ja säätäen, kun poikkeavuuksia ilmenee.
Osoite
S213 Jinghai District, Tianjin City, Kiina
Puh
Sähköposti