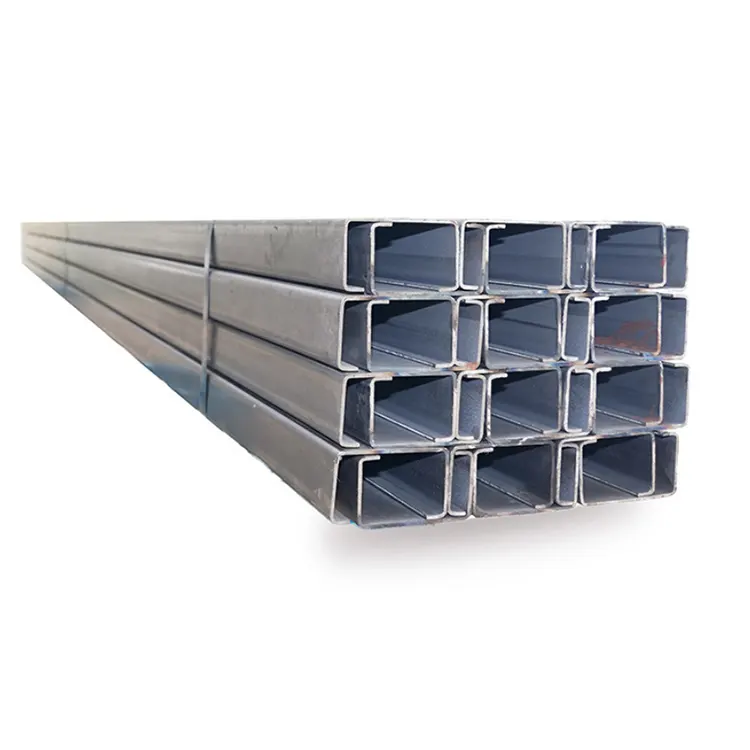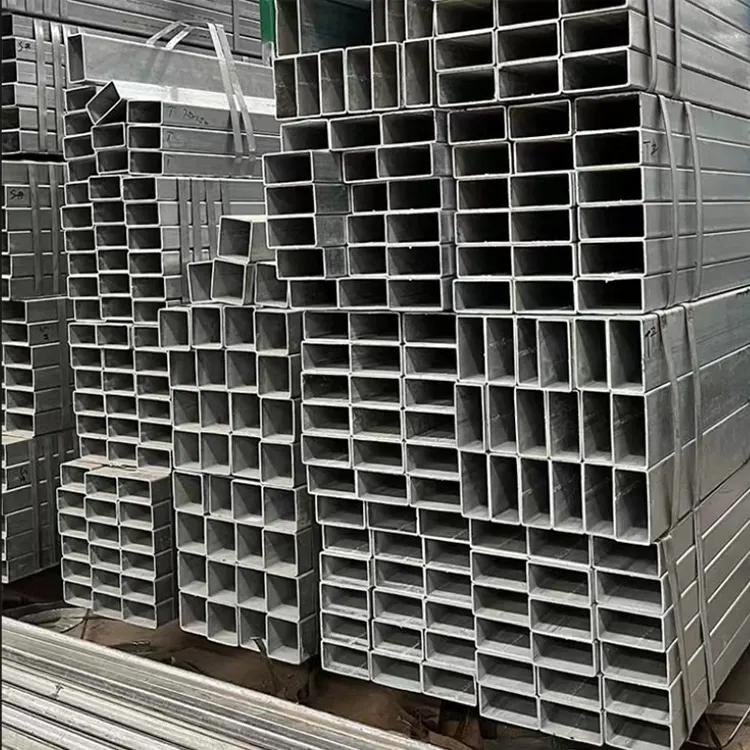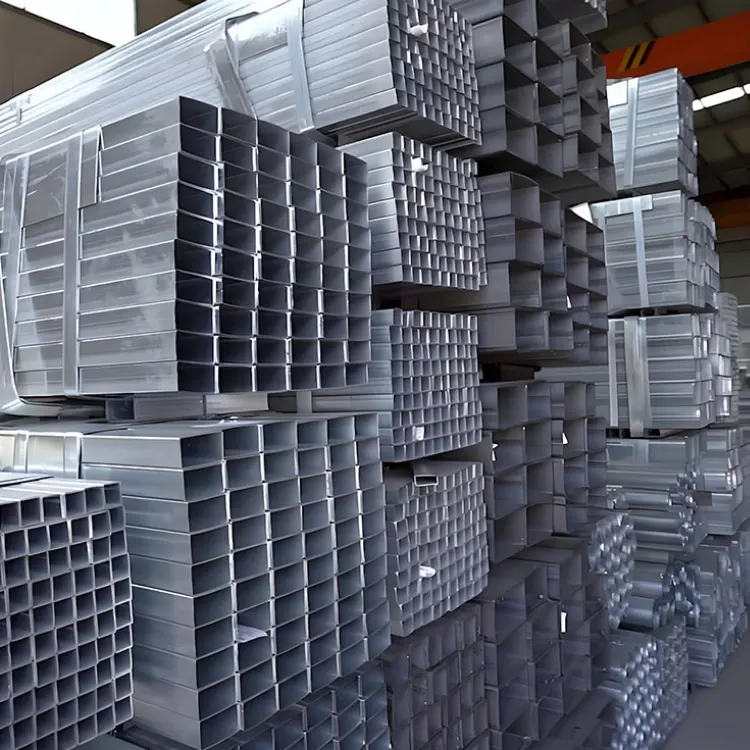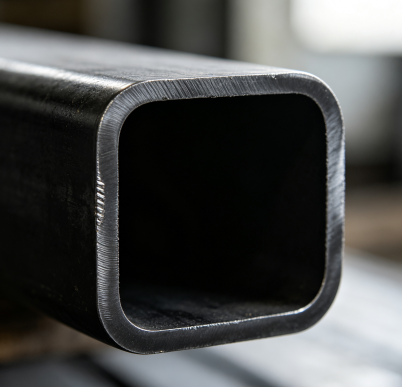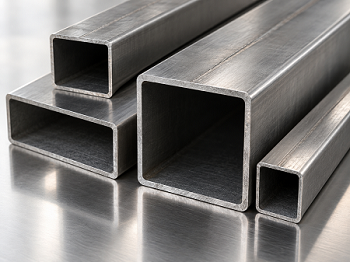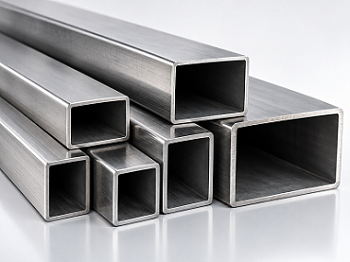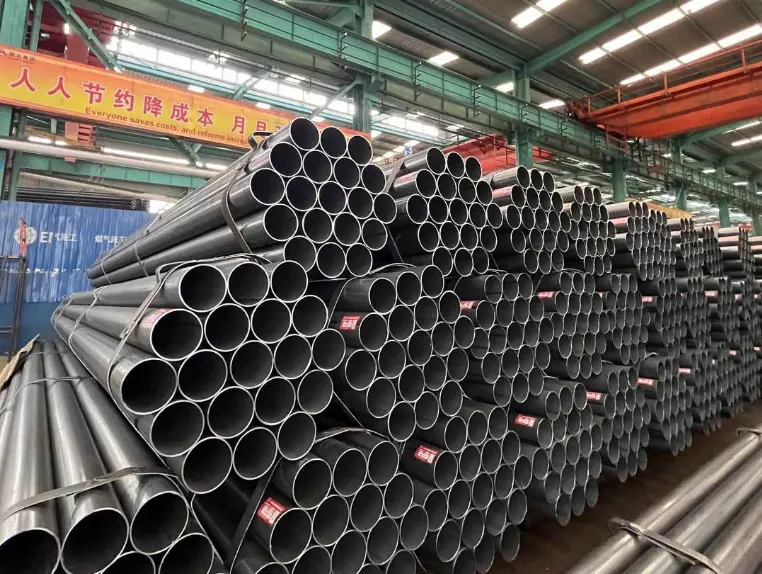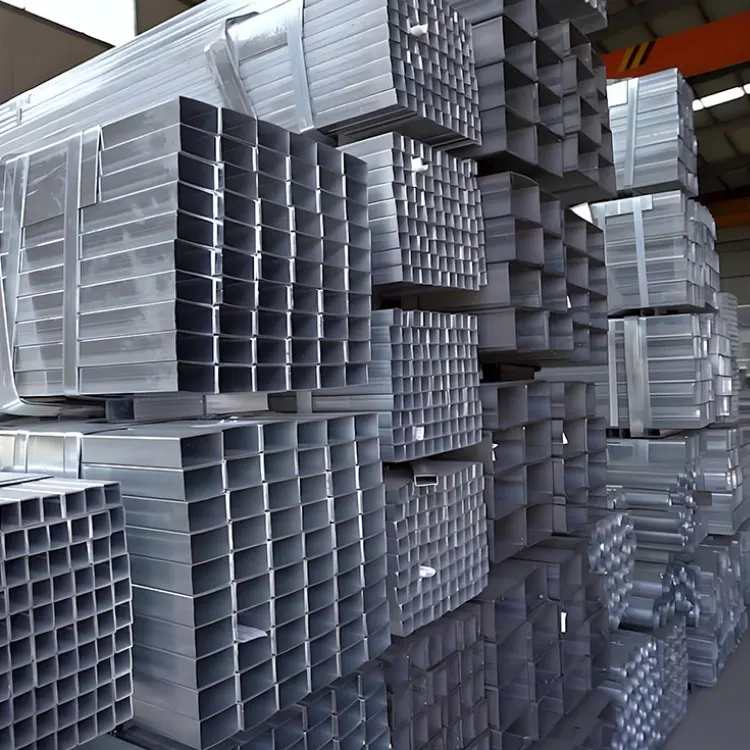
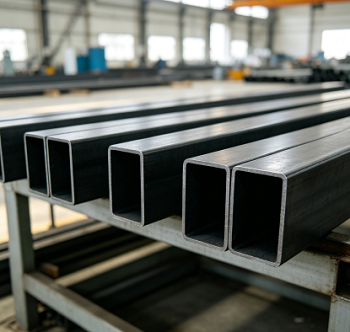
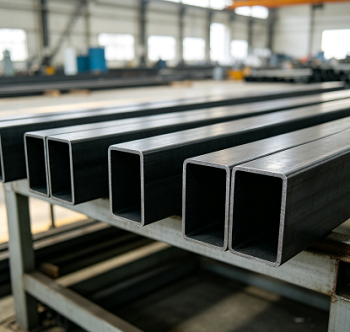
Kylmäveto on hitain menetelmä nelikulmaisten putkien valmistukseen, mutta usein se on ainoa tapa varmistaa, ettei koneistajien tarvitse leikata uutta materiaalia. Kylmävedettyjen neliön ja suorakaiteen muotoisten putkien prosessi alkaa pyöreällä putkiaihiolla – joko kuumavalssatulla saumattomalla tai suurtaajuushitsauksella (HFW). Materiaalin valinta on etusijalla, sillä vetokertojen määrä riippuu teräksen sitkeydestä – erityisesti siitä, kuinka paljon sitä voidaan venyttää ennen halkeilua.
Putkiaihio hehkutetaan ensin. Kylmäveto aiheuttaa työn kovettumista; Pehmeästä, jännityksettömästä aihiosta alkaen varmistaa, että poikkileikkaus voidaan vetää alas useilla ajoilla ilman, että kulmat halkeilevat.
Myllyhilse poistetaan happopeittauksella, jonka jälkeen levitetään fosfaatti- ja saippuapohjaisia voiteluainekalvoja. Ilman näitä kerroksia teräksen ja muotin välinen kitka repiisi pintaa ja nopeuttaisi muotin kulumista.
Kylmävedetyn neliömäisen ja suorakaiteen muotoisen putken pää on siivottu (halkaisijaltaan pienennetty), jotta se mahtuu suuttimen läpi. Sitten se vedetään neliön tai suorakaiteen muotoisen suulakkeen läpi, joka sisältää sisäisen tuurnan – kriittisen komponentin, joka estää putken seinämiä romahtamasta ja sisäreikää siirtymästä pois keskustasta.
Jokainen läpimeno pienentää tyypillisesti poikkileikkausalaa 10 % - 20 %; tämän rajan ylittäminen voi aiheuttaa kulmien halkeamia. Muovisuuden palauttamiseksi tarvitaan välihehkutus, mikä selittää, miksi tiukat toleranssit vaativat usein kahdesta neljään vetoa ja useiden viikkojen tuotantosykliä.
Valmiille putkelle suoritetaan usean rullan oikaisu, pituusleikkauskäsittely ja päätyjäysteenpoisto. Jos piirtäminen on viimeinen muovausvaihe, seuraa jännityksenpoistohehkutus. Lopuksi jokainen putki mitataan, öljytään ja niputetaan.
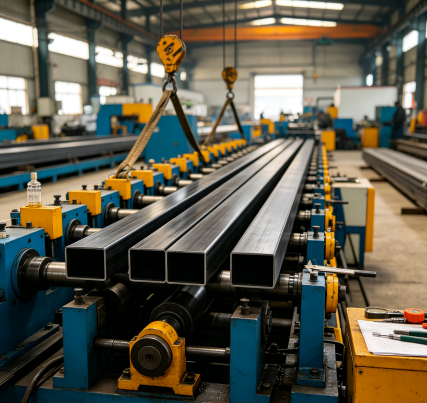
Jos se on yksinkertaisesti leikattava ja hitsattava runkoon, normaali tarkkuus yleensä riittää - rahaa käytetään paremmin seinämän paksuuteen. Jos putki kuitenkin vaatii koneistusta, toimii ohjauspintana tai sen on liityttävä koneistetun tasaisen pinnan kanssa, määritä korkean tarkkuuden toleranssit.
"Hard-drawn" tarjoaa suurimman lujuuden ja halvimmat kustannukset, koska se eliminoi viimeisen hehkutusvaiheen. Hehkutus palauttaa sitkeyden, mikä tekee materiaalista sopivan taivutukseen, litistykseen tai laajaan koneistukseen. Normalisointi tuottaa tasaisen mikrorakenteen, joka on ihanteellinen osille, jotka hitsataan ensin ja joille altistetaan kuormitus myöhemmin.
Monet ostajat valitsevat oletuksena luokan 20# teräksen ja lisäävät vain seinämän paksuutta. Vaihtaminen arvosta 20# arvoon 45# nostaa myötörajan 245 MPa:sta 335 MPa:iin; Tämä mahdollistaa usein seinämän paksuuden pienentämisen, jolloin painonsäästö kompensoi materiaalikustannuseron.
Kylmävedettyjen neliö- ja suorakaiteen muotoisten putkien säde kasvaa seinämän paksuuden kasvaessa – seinämänpaksuuksilla (S) ≤ 6 mm kulman säde voidaan pitää 2,0 S:n sisällä, kun taas 6–10 mm:ssä se on 2,5 S. Jos pieni kulman säde on pakollinen, seinämän paksuuden on pysyttävä ohuemmalla alueella; jos piirustuksessa ilmoitettu säde ei ole teknisesti mahdollista, ilmoitamme sinulle suoraan.
Kokoamisen onnistumisen määräävän mittasuhteen – olipa kyseessä sitten sisäreikä, sivun pituus tai diagonaali – tulee olla se, jota valvomme tiukimmin. Merkitse se piirustukseen lähettäessäsi sen meille.
Portaalipoikkipalkit, lineaariset ohjauskiinnikkeet, robottien jalustat ja työpöytäkehykset käyttävät tyypillisesti kokoja 50 × 50 - 120 × 120 mm, ja materiaalit ovat yleensä 20# tai Q345. Suoruus ja sivun pituustoleranssit määrittävät suoraan, pysyvätkö ohjauskiskot samansuuntaisina asennuksen jälkeen; näin ollen nämä tilaukset vaativat yleensä erittäin tarkkoja eritelmiä.
Raidetangon välikappaleissa, venttiililohkotuissa ja voimayksiköiden rungoissa käytetään 40×40–100×100 mm:n putkia. Tässä sekä sisäreikä että seinämän paksuus ovat toiminnallisia mittoja, joten käytämme karavetoa ontto upotuksen sijaan (halkaisijan pienentäminen ilman karaa).
Komponentit, kuten rullaakselit, säleet, kiristysvarret ja kaavinterän pidikkeet vaihtelevat tyypillisesti välillä 30 × 30 - 80 × 80 mm, ja niissä käytetään usein 45 # terästä, koska akselitapit on koneistettava kestämään jatkuvaa käyttöä. Nämä osat tilataan tyypillisesti hehkutetussa tilassa; asiakas suorittaa koneistuksen ja sitten kovettaa ne.
Istuinrungot, kattotelineet, apurungon osat ja vetokoukut (koot 25×25–60×60 mm; materiaalit Q235 tai Q345). Keskeisiä tekijöitä tässä ovat hitsattavuus ja tasaisen seinämän paksuuden säilyttäminen hitsattujen kannakkeiden kohdissa.
Metallikalusteet, lääkintä- ja kuntoiluvälineet: Sairaalan sänkyjen rungot, säädettävät istuimet, kuntolaitteiden rungot ja teleskooppikahvat (koot 20×20–50×50 mm; seinämän paksuus 1,0–2,0 mm). Seinämän paksuuden tasaisuus on tässä ratkaisevan tärkeää, koska nämä osat ovat yleensä jauhemaalattuja; mikä tahansa seinämän paksuuden askel näkyisi pinnoitteen läpi.
Kaidetolpat, kaideprofiilit, verhoseinien kehystys ja hissikorin rungot – kylmävedetyillä neliö- ja suorakaiteen muotoisilla putkilla, joissa kulman säde on olennainen osa suunnittelua.
Useimmat ostajat vertaavat näitä kolmea vaihtoehtoa. Oikea valinta riippuu siitä, mikä materiaaliominaisuus on kriittisin kokoonpanosi suorituskyvyn kannalta.
| Omaisuus | Kylmäveto (GB/T 3094-2012) | Kylmämuovattu / rullamuovattu | Kuumakäsitelty ontto osa |
| Sivutoleranssi | +/-0,20 - +/-0,30 mm korkealaatuisessa | Noin +/-1 % sivusta | Noin +/-1 % sivusta |
| Seinän sietokyky | +/-10 % S tai tiukempi korkealaatuisessa | +/-10% S tyypillinen | +/-10% S tyypillinen |
| Kulman säde | Kiinnitetty suulakkeella, 2,0 S ohuessa seinämässä | 2t - 3t muodostusteloilta | Isompi, vähemmän hallittu |
| Pinta | Kiillotettu, peitattu, sileä | Myllyviimeistely, kevyet rullajäljet | Skaalattu, karkeampi |
| Vahvuus | Nostettu kylmällä seinän läpi | Nostettu vain kulmista | Rullattuina |
| Mukautettu osio | Tarvitsee erillisen kuomun | Vaatii passinvaihdon | Vaatii uuden rullasarjan |
| Taloudellinen kokoluokka | Pienestä keskikokoiseen, ohuesta keskikokoiseen seinään | Keskikokoiset ja suuret, pitkät juoksut | Iso, rakenteellinen |
| Yksikköhinta | Korkein | Alin | Keski |
Toimipisteemme sijaitsee Daqiuzhuangissa, Tianjinissa, missä putken peittäminen, peittaus, veto, lämpökäsittely ja galvanointi ovat kaikki saatavilla muutaman kilometrin säteellä. Voimme vaihtaa tuotannon uusiin eritelmiin päivissä viikkojen sijaan. Lainaamme pienetkin tilaukset – minimitilausmäärää (MOQ) ei ole – ja koetilaukset noudattavat samaa tuotantoprosessia kuin massatuotanto. Lähetyksen mukana tulevat asiakirjat; jokainen erä sisältää materiaalitodistuksen (jossa on lämpöluku, kemiallinen koostumus ja mekaaniset ominaisuudet) sekä omat mitta- ja pintatarkastuspöytäkirjamme. Jos projekti vaatii kolmannen osapuolen tarkastusta, ilmoita meille vain standardit ja tarkastusvirasto tilausta vahvistaessasi, niin järjestämme tarkastuksen vaaditun näytteenottosuunnitelman mukaisesti.
V: Ulkokäyttöön tarjoamme kuumasinkitystä, vakiosinkitystä tai jauhemaalausta. Kerro meille käyttöympäristö – kuten maanalainen, meri, lannoitekosketus tai huuhtelualue – niin valitsemme sopivan pinnoitteen.
V: GB/T 3094-2012 mukaisesti kylmävetoarvot 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) ja Q345 (B, C, D, E). Toimitusehtoihin kuuluvat kovavedetyt, hehkutetut tai normalisoidut.
V: Normaali tarkkuus riittää yleensä osille, jotka yksinkertaisesti leikataan sopivaan pituuteen ja hitsataan kehykseen. Määritä korkea tarkkuus, jos osat vaativat työstöä, toimivat ohjauspinnoina tai pultataan koneistettuihin tasaisiin pintoihin. Ero on merkittävä: 50 mm:n sivun pituudella se on ±0,40 mm vs. ±0,30 mm; 100 mm:lle se on ±1 % vs. ±0,8 %. Liitä arvosana kyselyyn, niin vahvistamme sen tilauksessa.
V: Epätyypilliset neliömäiset putket vaativat erityisiä muotteja, ja tilauksen on katettava näiden suulakkeiden kustannukset; Siksi tarvitsemme kohtuullisen tilausmäärän sen sijaan, että ilmoittaisimme kiinteän vähimmäistilausmäärän (MOQ).
V: Kylmävedetyt neliömäiset ja suorakaiteen muotoiset putket toimitetaan peitattuina, fosfatoituina ja kevyesti öljyttyinä, mikä sopii ihanteellisesti koneistukseen ja maalaukseen.
V: Nämä parametrit määrittävät suutin ja kara, ei koneen käyttäjä. Kara stabiloi sisäreikää, mikä on ratkaisevan tärkeää tasaisen seinämänpaksuuden kannalta, kun taas muotin kulmaprofiili määrittää säteen. Mittaukset tehdään joka kerta, ja valmiit tuotteet tarkistetaan GB/T 3094-2012 -standardien mukaisesti sivun pituuden, seinämän paksuuden, sivun koveruuden/kuperuuden, kulman säteen ja suoruuden osalta; kirjaa ylläpidetään lämpönumeron mukaan.
Osoite
S213 Jinghai District, Tianjin City, Kiina
Puh
Sähköposti